
فلوکولانت آنیونی یکی از پلیمرهای پرکاربرد در صنایع تصفیه آب، فرآوری مواد معدنی، معدن، شن و ماسه و مدیریت پسابهای صنعتی است. این ماده با ایجاد اتصال میان ذرات معلق و ریز، به تشکیل لختههای بزرگتر کمک میکند تا جداسازی جامدات از آب با سرعت و راندمان بیشتری انجام شود. با توجه به نقش مهم این پلیمر در فرایندهای صنعتی، کیفیت تولید آن تاثیر مستقیمی بر عملکرد نهایی، میزان مصرف مواد شیمیایی و هزینههای عملیاتی کارخانهها دارد.
اما فلوکولانت آنیونی چگونه تولید میشود و چه مراحلی را پشت سر میگذارد تا از مواد اولیه شیمیایی به یک پودر پلیمری با قابلیت انحلال و عملکرد مناسب تبدیل شود؟ تولید این ماده صرفاً به ترکیب چند ماده اولیه و خشککردن محصول محدود نیست؛ بلکه مجموعهای از مراحل کنترلشده شامل آمادهسازی مونومرها، حذف اکسیژن، پلیمریزاسیون، خردایش ژل، خشککردن و آسیاب را در بر میگیرد. در هر یک از این مراحل، عواملی مانند دما، شرایط واکنش، میزان اکسیژن باقیمانده، وزن مولکولی و اندازه ذرات میتوانند کیفیت محصول نهایی را تحت تاثیر قرار دهند.
در این مقاله، فرایند تولید فلوکولانت آنیونی بر اساس تجربههای آزمایشگاهی و یافتههای تحقیق و توسعه شرکت دانشبنیان فناوران آببان بسپار بررسی میشود. همچنین توضیح میدهیم چرا کنترل شرایط پلیمریزاسیون، جلوگیری از ورود هوا و انتخاب روش مناسب برای خردایش و خشککردن ژل، در تولید فلوکولانت باکیفیت اهمیت دارد.
فهرست محتوا
- فلوکولانت آنیونی چیست و از چه موادی ساخته میشود؟
- مراحل تولید فلوکولانت آنیونی چگونه است؟
- سه عامل تعیینکننده در کیفیت تولید فلوکولانت آنیونی
- تفاوت تولید فلوکولانت آزمایشگاهی و صنعتی چیست؟
- فلوکولانت آنیونی تولیدشده چه ویژگیهایی باید داشته باشد؟
- پرسشهای متداول درباره روش تولید فلوکولانت آنیونی
- جمعبندی؛ کیفیت فلوکولانت آنیونی از فرایند تولید آغاز میشود
فلوکولانت آنیونی چیست و از چه موادی ساخته میشود؟
فلوکولانت آنیونی که با نام پلیاکریلآمید آنیونی (Anionic Polyacrylamide) و علامت اختصاری APAM نیز شناخته میشود، یک پلیمر محلول در آب با زنجیرههای مولکولی بلند و بار الکتریکی منفی است. این پلیمر از واحدهای اکریلآمید و آکریلات تشکیل میشود و به دلیل ساختار مولکولی خاص خود، قابلیت اتصال همزمان به چندین ذره معلق را دارد.
در فرایند تولید این ماده، دو ماده اولیه اصلی یعنی اکریلآمید و اسید اکریلیک مورد استفاده قرار میگیرند. اسید اکریلیک با استفاده از سود سوزآور خنثی میشود و سدیم آکریلات تولید میکند. سپس واحدهای حاصل از این دو ماده در فرایند پلیمریزاسیون به زنجیرههای پلیمری متصل میشوند. نسبت اکریلآمید به سدیم آکریلات یکی از عوامل تعیینکننده میزان بار منفی یا درجه آنیونی پلیمر نهایی است.
دو ویژگی مهم در شناسایی و ارزیابی فلوکولانت آنیونی عبارتاند از:
- وزن مولکولی: نشاندهنده اندازه و طول زنجیرههای پلیمری است. وزن مولکولی بالاتر معمولاً امکان ایجاد پلهای بزرگتر میان ذرات را فراهم میکند.
- درجه بار آنیونی: به سهم واحدهای دارای بار منفی در ساختار پلیمر اشاره دارد و بر نحوه برهمکنش پلیمر با ذرات و یونهای موجود در آب تأثیر میگذارد.
بنابراین، تولید یک فلوکولانت مناسب فقط به انتخاب مواد اولیه محدود نمیشود؛ بلکه نسبت ترکیبات، شرایط واکنش و نحوه کنترل زنجیرههای پلیمری نیز باید بهدرستی تنظیم شوند.
مراحل تولید فلوکولانت آنیونی چگونه است؟
تولید فلوکولانت آنیونی پودری در فرایند مورد استفاده آببان بر پایه روش پلیمریزاسیون محلولی یا ژلی انجام میشود. در این روش، ابتدا محلولی از مونومرهای موردنیاز آماده شده و پس از انجام واکنش پلیمریزاسیون، ساختار ژلمانند پلیمری تشکیل میشود. این ژل سپس وارد مراحل خردایش، خشککردن و آسیاب میشود تا محصول نهایی به شکل پودر قابل عرضه درآید.
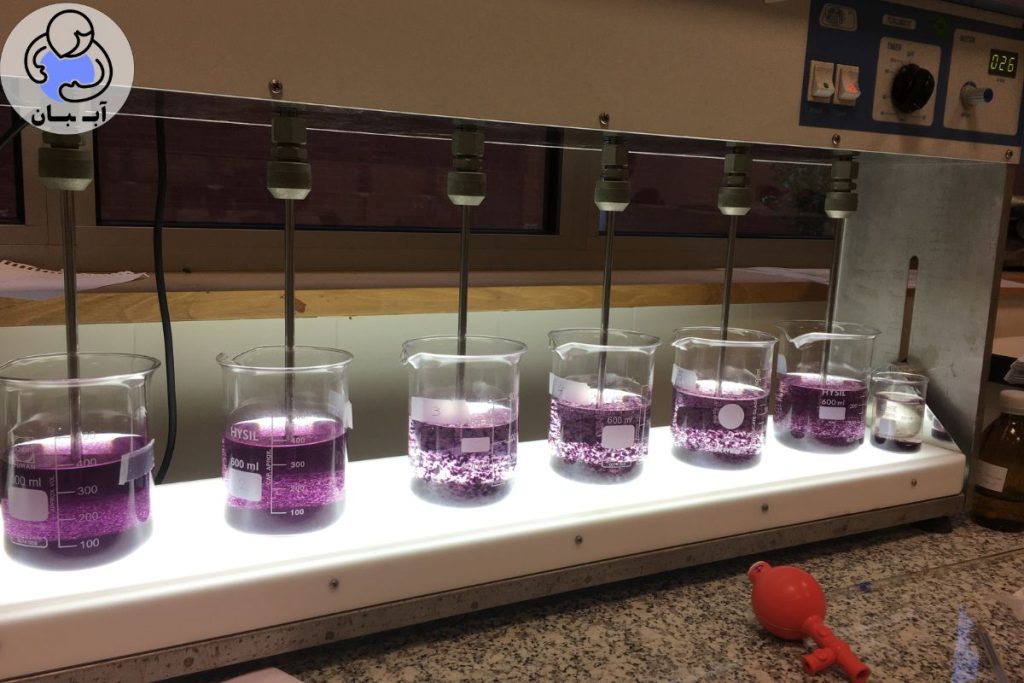
این فرایند را میتوان در شش مرحله اصلی بررسی کرد.
مرحله اول: آمادهسازی محلول مونومر و تنظیم ترکیبات اولیه
اولین مرحله در روش تولید فلوکولانت آنیونی، آمادهسازی محلول مونومر است. در این مرحله، اکریلآمید و اسید اکریلیک بهعنوان مواد اولیه اصلی فرایند انتخاب میشوند. اسید اکریلیک باید با استفاده از سود سوزآور خنثی شود تا سدیم آکریلات تشکیل شود. در ادامه، ترکیبات در شرایط مشخص با یکدیگر مخلوط میشوند تا محلول اولیه برای انجام واکنش پلیمریزاسیون آماده شود.
یکی از مهمترین پارامترهای این مرحله، نسبت اکریلآمید به سدیم آکریلات است. این نسبت مشخص میکند چه تعداد از واحدهای موجود در زنجیره پلیمری دارای بار منفی باشند. به عبارت دیگر، با تغییر نسبت مواد اولیه میتوان درجه بار آنیونی پلیمر را تنظیم کرد. این ویژگی در عملکرد نهایی فلوکولانت اهمیت زیادی دارد؛ زیرا نوع ذرات معلق، ترکیب شیمیایی آب و شرایط محیط فرایند تعیین میکنند که چه درجه باری برای کاربرد موردنظر مناسبتر است.
در نتیجه، آمادهسازی محلول مونومر باید با توجه به مشخصات محصول هدف انجام شود. هرگونه تغییر کنترلنشده در نسبت مواد اولیه میتواند ویژگیهای شیمیایی پلیمر نهایی را تغییر دهد و بر عملکرد آن در فرایندهای صنعتی تأثیر بگذارد.
مرحله دوم: اکسیژنزدایی و آمادهسازی شرایط شروع واکنش
پس از آمادهسازی محلول مونومر، باید اکسیژن محلول تا حد لازم کاهش پیدا کند. وجود اکسیژن در محیط واکنش میتواند در فرایند پلیمریزاسیون اختلال ایجاد کند؛ زیرا اکسیژن با گونههای فعال آغازگر واکنش میدهد و ممکن است مانع پیشرفت مناسب تشکیل زنجیرههای پلیمری شود. به همین دلیل، اکسیژنزدایی یکی از مراحل حساس در تولید فلوکولانت آنیونی به شمار میرود.
در فرایند بررسیشده در آزمایشگاه تحقیق و توسعه آببان، برای کاهش اکسیژن محلول از گاز نیتروژن استفاده شده است. نیتروژن با عبور از محلول، به خروج اکسیژن کمک میکند و شرایط مناسبتری برای شروع واکنش فراهم میسازد. البته تنها تزریق نیتروژن اهمیت ندارد؛ نحوه توزیع گاز در محلول و جلوگیری از ورود مجدد هوا نیز باید مورد توجه قرار گیرد.
یک تجربه آزمایشگاهی مهم در آببان: در بررسیهای انجامشده، استفاده از پخشکننده حبابریز برای تزریق نیتروژن باعث بهبود شرایط اکسیژنزدایی شد. در یکی از این آزمایشها، واکنش با حدود یکچهارم مقدار قبلی آغازگر شروع شد. این تجربه نشان داد که بهبود شرایط حذف اکسیژن میتواند بر میزان آغازگر موردنیاز و ویژگیهای زنجیرههای پلیمری اثرگذار باشد.
در این مرحله، آببندی مناسب تجهیزات نیز اهمیت زیادی دارد. حتی نشت محدود هوا از اتصالات، محل نصب دماسنج یا سایر بخشهای ظرف واکنش میتواند باعث باقی ماندن بخشهایی از محلول بهصورت ژلنشده شود. چنین اتفاقی در مراحل بعدی ممکن است به تولید محصولی با ذرات ژلهای نامحلول یا همان چشمماهی منجر شود.
مرحله سوم: پلیمریزاسیون و تشکیل ژل پلیمری
پلیمریزاسیون مهمترین مرحله در تولید فلوکولانت آنیونی است؛ زیرا ساختار اصلی پلیمر و بخش عمده ویژگیهای مولکولی آن در این مرحله شکل میگیرد. در این فرایند، مونومرهای اکریلآمید و سدیم آکریلات با کمک سیستم آغازگر به یکدیگر متصل میشوند و زنجیرههای پلیمری بلند تشکیل میدهند.
واکنش پلیمریزاسیون مورد استفاده در فرایند ژلی آببان گرمازا است؛ یعنی در طول واکنش، انرژی گرمایی آزاد میشود و دمای محیط واکنش افزایش پیدا میکند. در شرایط مورد بررسی آزمایشگاهی، واکنش در ظرف بسته و بدون همزدن ادامه پیدا میکند و محلول اولیه بهتدریج به یک ساختار ژلمانند تبدیل میشود.
یکی از نکات مهم این مرحله، تأثیر اندازه بچ تولیدی بر رفتار دمایی واکنش است. نتایج آزمایشهای آببان نشان داده است که اندازه محلول واکنش میتواند تغییرات قابلتوجهی در حداکثر دمای ایجادشده به وجود آورد. برای مثال، در بچهای حدود ۱۶۰ گرمی، دمای واکنش از ۶۰ درجه سانتیگراد بالاتر نرفته است؛ در حالی که یک بچ حدود ۱٫۴۵ کیلوگرمی به دمای ۸۰ تا ۸۵ درجه سانتیگراد رسیده است.
این تفاوت به نحوه تولید و انتقال گرما در حجمهای مختلف واکنش مربوط میشود. در مقیاس کوچک، گرمای تولیدشده راحتتر به محیط اطراف منتقل میشود؛ اما با افزایش حجم بچ، نسبت سطح انتقال حرارت به حجم کاهش پیدا میکند و امکان تجمع گرما بیشتر میشود. به همین دلیل، نمیتوان نتایج یک آزمایش کوچک را بدون بررسی و ارزیابی به خط تولید صنعتی تعمیم داد.
در این مرحله، کنترل شرایط واکنش اهمیت ویژهای دارد؛ زیرا تغییرات نامناسب دما، اکسیژن باقیمانده و شرایط شروع واکنش میتوانند بر طول زنجیرههای پلیمری و ویژگیهای محصول نهایی اثر بگذارند.
نکته فنی: دادههای دمایی ذکرشده، نتایج آزمایشهای گزارششده در آببان هستند و نباید بهعنوان محدوده دمایی ثابت برای تمام فرمولاسیونها و تجهیزات تولید در نظر گرفته شوند.
مرحله چهارم: خردایش ژل و تبدیل آن به ذرات کوچکتر
پس از پایان واکنش پلیمریزاسیون، محصول به شکل یک توده ژلمانند با ساختار پلیمری تشکیل میشود. این ژل برای ورود به مرحله خشککردن باید به قطعات کوچکتر تبدیل شود تا انتقال رطوبت از داخل آن آسانتر انجام شود و زمان خشککردن کاهش پیدا کند.
خردایش ژل معمولاً با استفاده از تجهیزات برش یا اکسترودر انجام میشود. هدف این مرحله، تبدیل توده ژلی به ذرات کوچک و نسبتاً یکنواخت است؛ بهگونهای که در مرحله بعد بتوان رطوبت آنها را به شکل مؤثرتری کاهش داد.
با این حال، انتخاب روش خردایش اهمیت زیادی دارد. زنجیرههای مولکولی فلوکولانت آنیونی بلند هستند و اگر در معرض تنش برشی شدید قرار بگیرند، ممکن است بخشی از ساختار آنها تخریب شود. کاهش طول زنجیرههای پلیمری میتواند بر وزن مولکولی و در نتیجه عملکرد فلوکولاسیون تأثیر منفی بگذارد.
تجربه آببان در انتخاب روش خردایش:
در مراحل اولیه توسعه فرایند تولید، ژل پلیمری با متانول شستوشو داده میشد؛ اما بررسیهای آزمایشگاهی و ملاحظات مربوط به مقیاس صنعتی نشان داد که ادامه این روش با محدودیتهایی همراه است:
- تخریب زنجیرههای پلیمری: برش ناشی از استفاده از مخلوطکن در روش اولیه باعث شکستن بخشی از زنجیرهها و کاهش وزن مولکولی میشد.
- پیچیدگی فرایند صنعتی: شستوشوی غوطهوری در مقیاس تولید به تجهیزات و واحد بازیابی حلال نیاز داشت که پیچیدگی فرایند را افزایش میداد.
- ملاحظات ایمنی: متانول مادهای آتشگیر است و استفاده از آن به الزامات ایمنی بیشتری نیاز دارد.
به همین دلیل، در فرایند فعلی آببان، ژل بدون استفاده از حلال خرد شده و مستقیماً وارد مرحله خشککردن میشود. این تغییر علاوه بر حذف نیاز به شستوشوی حلالی، امکان سادهتر شدن فرایند تولید را فراهم کرده است.
مرحله پنجم: خشککردن ژل و کاهش رطوبت محصول
پس از خردایش، ذرات ژل هنوز مقدار زیادی آب در ساختار خود دارند و باید خشک شوند تا به پودر قابل آسیاب تبدیل شوند. خشککردن یکی از مراحل مهم در تولید فلوکولانت آنیونی پودری است؛ زیرا رطوبت باقیمانده بر کیفیت نگهداری، پایداری محصول و مقدار پلیمر مؤثر موجود در هر کیلوگرم تأثیر میگذارد.
در روش تولید مورد استفاده آببان، دانههای ژل در خشککن هوای گرم و در دمای حدود ۷۰ درجه سانتیگراد قرار میگیرند. هدف این مرحله کاهش رطوبت محصول به کمتر از ۱۲ درصد است. با رسیدن ذرات به میزان رطوبت موردنظر، محصول برای آسیاب و دانهبندی آماده میشود.
یکی از عوامل تعیینکننده در زمان خشککردن، اندازه ذرات ژل است. هرچه اندازه ذرات کوچکتر باشد، مسیر خروج رطوبت کوتاهتر میشود و آب موجود در ساختار ژل سریعتر از آن خارج میشود. در مقابل، قطعات بزرگتر به زمان بیشتری برای خشکشدن نیاز دارند؛ زیرا رطوبت بخشهای داخلی آنها باید مسافت بیشتری را طی کند تا به سطح برسد.
نتایج آزمایشهای انجامشده در آببان این تفاوت را بهخوبی نشان میدهد:
| اندازه ذرات ژل | زمان تقریبی خشککردن |
| دانههای حدود ۳ میلیمتری | حدود ۲ ساعت |
| قطعات نزدیک به ۱ سانتیمتر | حدود ۱۰ تا ۱۲ ساعت |
این اختلاف نشان میدهد که خردایش مناسب ژل فقط برای آمادهسازی محصول جهت آسیاب نیست؛ بلکه میتواند ظرفیت و بازدهی مرحله خشککردن را نیز تحت تأثیر قرار دهد.
بنابراین، در طراحی فرایند تولید فلوکولانت آنیونی باید میان اندازه ذرات، ظرفیت خشککن، زمان فرایند و میزان رطوبت نهایی تعادل برقرار شود. خشککردن نامناسب میتواند باعث باقی ماندن رطوبت بیش از حد یا افزایش زمان تولید شود؛ در حالی که کنترل مناسب این مرحله به دستیابی به محصولی یکنواختتر کمک میکند.
مرحله ششم: آسیاب، دانهبندی و کنترل کیفیت فلوکولانت آنیونی
آخرین مرحله در تولید فلوکولانت آنیونی پودری، آسیابکردن ژل خشکشده و جداسازی ذرات بر اساس اندازه است. در این مرحله، قطعات خشکشده وارد آسیاب میشوند تا به ذرات ریز و یکنواخت تبدیل شوند. سپس با استفاده از تجهیزات الک و دانهبندی، اندازه ذرات کنترل میشود تا محصول نهایی از نظر شکل ظاهری و ویژگیهای فیزیکی در محدوده موردنظر قرار گیرد.
اما تولید پودر به معنای پایان فرایند نیست. پیش از بستهبندی، محصول باید از نظر چند ویژگی مهم بررسی شود تا اطمینان حاصل شود که کیفیت آن با مشخصات مورد انتظار مطابقت دارد.
مهمترین شاخصهای کنترل کیفیت در این مرحله عبارتاند از:
۱. زمان انحلال در آب
فلوکولانت آنیونی باید پس از اضافه شدن به آب، در مدتزمان مناسب حل شود و محلولی یکنواخت تشکیل دهد. زمان انحلال بیش از حد میتواند آمادهسازی محلول مصرفی در کارخانه را دشوار کند و بر عملکرد تجهیزات تزریق تأثیر بگذارد.
۲. میزان مواد نامحلول
وجود ذرات ژلهای یا مواد نامحلول در محصول میتواند باعث گرفتگی صافیها، نازلها و تجهیزات انتقال محلول شود. به همین دلیل، میزان مواد نامحلول یکی از شاخصهای مهم در ارزیابی کیفیت فلوکولانت است.
۳. عملکرد تهنشینی
یکی از مهمترین معیارهای ارزیابی فلوکولانت، توانایی آن در افزایش سرعت تهنشینی ذرات معلق است. برای بررسی این ویژگی، میتوان عملکرد نمونه را در آب یا گلآب واقعی کارخانه آزمایش کرد و سرعت تشکیل لخته و شفافیت آب رویی را مورد ارزیابی قرار داد.
۴. میزان رطوبت
رطوبت بیش از حد میتواند باعث کاهش مقدار ماده مؤثر در هر کیلوگرم محصول و افزایش احتمال کلوخهشدن پودر در زمان نگهداری شود. بنابراین، کنترل رطوبت پیش از بستهبندی اهمیت زیادی دارد.
۵. اندازه و توزیع ذرات
دانهبندی مناسب بر نحوه پخششدن پودر در آب و یکنواختی فرایند انحلال اثر میگذارد. وجود ذرات بسیار ریز یا اختلاف زیاد در اندازه دانهها میتواند رفتار محصول هنگام آمادهسازی محلول را تغییر دهد.
در نهایت، محصول پس از تأیید شاخصهای موردنظر در بستهبندی مناسب قرار میگیرد. بر اساس اطلاعات ارائهشده برای محصولات آببان، فلوکولانت آنیونی پودری در کیسههای ۲۵ کیلوگرمی عرضه میشود.
سه عامل تعیینکننده در کیفیت تولید فلوکولانت آنیونی
بررسی مراحل تولید نشان میدهد که کیفیت فلوکولانت آنیونی فقط به نوع مواد اولیه یا تجهیزات مورد استفاده وابسته نیست. برخی از پارامترهای فرایندی تأثیر بیشتری بر ویژگیهای نهایی پلیمر دارند و باید از ابتدای تولید تا مرحله بستهبندی بهدقت کنترل شوند.
۱. کنترل وزن مولکولی در مرحله پلیمریزاسیون
وزن مولکولی یکی از مهمترین ویژگیهای فلوکولانت آنیونی است. این شاخص با طول زنجیرههای پلیمری ارتباط دارد و میتواند بر توانایی پلیمر در اتصال ذرات معلق و تشکیل لختههای بزرگ تأثیر بگذارد. در واقع، بخش مهمی از ویژگیهای مولکولی محصول در زمان پلیمریزاسیون شکل میگیرد و مراحل بعدی باید تا حد امکان از تخریب این ساختار جلوگیری کنند.
اگر زنجیرههای پلیمری در اثر تنش برشی شدید یا شرایط نامناسب فرایند شکسته شوند، وزن مولکولی محصول کاهش پیدا میکند. به همین دلیل، انتخاب روش مناسب برای خردایش ژل، کنترل شرایط واکنش و جلوگیری از تخریب زنجیرهها در مراحل بعدی اهمیت زیادی دارد.
۲. اکسیژنزدایی مناسب و جلوگیری از ورود هوا
اکسیژن باقیمانده در محلول میتواند فرایند پلیمریزاسیون را مختل کند و باعث تشکیل ناقص ساختار ژل شود. این مسئله ممکن است در محصول نهایی به شکل ذرات ژلهای حلنشده یا چشمماهی مشاهده شود.
تجربه آزمایشگاه تحقیق و توسعه آببان نشان میدهد که حتی نشت هوا از بخشهایی مانند محل اتصال دماسنج میتواند بر کیفیت ژل تأثیر بگذارد. بنابراین، اکسیژنزدایی مناسب و آببندی تجهیزات واکنش از اقداماتی هستند که باید در طراحی و کنترل فرایند تولید مورد توجه قرار گیرند.
۳. کنترل اندازه ذرات ژل برای افزایش بازدهی خشککردن
اندازه ذرات ژل یکی از عوامل مهم در تعیین زمان موردنیاز برای خشککردن است. همانطور که در آزمایشهای آببان مشاهده شد، دانههای ۳ میلیمتری در حدود دو ساعت خشک شدند؛ در حالی که قطعات نزدیک به یک سانتیمتر به ۱۰ تا ۱۲ ساعت زمان نیاز داشتند.
این تفاوت نشان میدهد که یکنواختی خردایش میتواند تأثیر مستقیمی بر ظرفیت خشککن و زمان تولید داشته باشد. در نتیجه، تنظیم صحیح مرحله خردایش علاوه بر بهبود یکنواختی محصول، به مدیریت بهتر زمان و ظرفیت خط تولید نیز کمک میکند.
تفاوت تولید فلوکولانت آزمایشگاهی و صنعتی چیست؟
یکی از چالشهای مهم در تولید پلیاکریلآمید آنیونی، انتقال نتایج آزمایشگاهی به مقیاس صنعتی است. ممکن است یک فرمولاسیون در حجم کوچک عملکرد مناسبی داشته باشد، اما هنگام افزایش حجم تولید، رفتار متفاوتی از خود نشان دهد. دلیل این مسئله آن است که شرایط انتقال حرارت، سرعت واکنش، توزیع دما و نحوه کنترل فرایند با تغییر مقیاس تولید تغییر میکنند.
برای مثال، در آزمایشهای آببان، بچ ۱۶۰ گرمی و بچ ۱٫۴۵ کیلوگرمی با وجود قرار گرفتن در یک فرایند کلی مشابه، حداکثر دماهای متفاوتی را تجربه کردند. این موضوع نشان میدهد که طراحی تجهیزات صنعتی باید بر اساس رفتار واقعی واکنش در حجم موردنظر انجام شود، نه صرفاً بر اساس نتایج یک آزمایش کوچک.
از طرف دیگر، تجهیزاتی مانند خردکن، اکسترودر و خشککن نیز باید متناسب با ویژگیهای ژل پلیمری انتخاب شوند. اعمال برش بیش از حد در مرحله خردایش ممکن است به ساختار زنجیرههای پلیمری آسیب برساند و خشککردن نامناسب نیز میتواند باعث افزایش زمان تولید یا باقی ماندن رطوبت در محصول شود.
به همین دلیل، توسعه یک خط تولید صنعتی موفق به بررسی همزمان فرمولاسیون، شرایط واکنش، تجهیزات و شاخصهای کنترل کیفیت نیاز دارد. در واقع، هدف فقط افزایش حجم تولید نیست؛ بلکه باید کیفیت محصول در مقیاسهای مختلف نیز تا حد امکان ثابت باقی بماند.
فلوکولانت آنیونی تولیدشده چه ویژگیهایی باید داشته باشد؟
یک فلوکولانت آنیونی باکیفیت باید بتواند ضمن انحلال مناسب در آب، عملکرد قابل قبولی در اتصال ذرات معلق و افزایش سرعت تهنشینی داشته باشد. البته کیفیت نهایی را نمیتوان تنها با یک شاخص مانند وزن مولکولی یا ویسکوزیته ارزیابی کرد؛ بلکه مجموعهای از ویژگیهای شیمیایی، فیزیکی و عملکردی باید در کنار یکدیگر بررسی شوند.
مهمترین ویژگیهایی که هنگام ارزیابی محصول باید مورد توجه قرار گیرند عبارتاند از:
- وزن مولکولی متناسب با کاربرد صنعتی و نوع ذرات معلق
- درجه بار آنیونی مناسب برای شرایط شیمیایی آب یا پالپ
- انحلال مناسب و تشکیل محلول یکنواخت
- میزان کنترلشده مواد نامحلول و ذرات ژلهای
- رطوبت مناسب برای نگهداری و بستهبندی
- دانهبندی یکنواخت و متناسب با روش آمادهسازی محلول
- عملکرد مناسب در آزمون تهنشینی روی نمونه واقعی
نکته مهم این است که بهترین فلوکولانت الزاماً محصولی نیست که بالاترین وزن مولکولی یا بیشترین ویسکوزیته را داشته باشد. انتخاب گرید مناسب باید بر اساس نوع کاربرد، ویژگیهای آب یا پساب و نتایج آزمایشهای عملکردی انجام شود.
پرسشهای متداول درباره روش تولید فلوکولانت آنیونی
مواد اولیه اصلی در تولید فلوکولانت آنیونی شامل اکریلآمید و اسید اکریلیک است. اسید اکریلیک با سود سوزآور خنثی میشود و سدیم آکریلات تشکیل میدهد. این ترکیبات در فرایند پلیمریزاسیون به زنجیرههای پلیمری آنیونی تبدیل میشوند.
تولید فلوکولانت آنیونی پودری در فرایند مورد بررسی شامل شش مرحله اصلی است: آمادهسازی محلول مونومر، اکسیژنزدایی، پلیمریزاسیون و تشکیل ژل، خردایش ژل، خشککردن و در نهایت آسیاب، دانهبندی و کنترل کیفیت.
اکسیژن محلول میتواند با گونههای فعال واکنش پلیمریزاسیون تداخل داشته باشد و تشکیل زنجیرههای پلیمری را مختل کند. به همین دلیل، از گاز نیتروژن برای کاهش اکسیژن محلول پیش از شروع واکنش استفاده میشود.
وزن مولکولی عمدتاً در مرحله پلیمریزاسیون شکل میگیرد. شرایط واکنش و عواملی مانند اکسیژن باقیمانده و نحوه شروع واکنش بر طول زنجیرههای پلیمری اثر میگذارند. همچنین در مراحل بعدی باید از شکستن زنجیرهها در اثر تنش برشی جلوگیری شود.
خردایش ژل باعث کاهش اندازه قطعات و کوتاهتر شدن مسیر خروج رطوبت میشود. در نتیجه، ذرات کوچکتر سریعتر خشک میشوند و ظرفیت خشککن بهتر مورد استفاده قرار میگیرد.
در تجربه اولیه تولید آببان، استفاده از متانول به دلیل مشکلات مربوط به برش زنجیرههای پلیمری، نیاز به تجهیزات بازیابی حلال در مقیاس صنعتی و خطر آتشگیری کنار گذاشته شد. در فرایند فعلی، ژل بدون استفاده از حلال خرد و مستقیماً خشک میشود.
در فرایند تولید بررسیشده در آببان، هدف مرحله خشککردن رساندن رطوبت محصول به کمتر از ۱۲ درصد است. کنترل رطوبت اهمیت زیادی دارد؛ زیرا رطوبت بالا میتواند مقدار ماده مؤثر در هر کیلوگرم محصول را کاهش دهد و احتمال کلوخهشدن پودر را افزایش دهد.
بر اساس مشخصات ارائهشده برای محصول آببان، پودر فلوکولانت آنیونی در بستهبندی دربسته و در شرایط نگهداری مناسب، حدود ۲۴ ماه ماندگاری دارد. برای حفظ کیفیت محصول باید آن را در دمای ۵ تا ۳۰ درجه سانتیگراد و دور از رطوبت نگهداری کرد.
جمعبندی؛ کیفیت فلوکولانت آنیونی از فرایند تولید آغاز میشود
تولید فلوکولانت آنیونی باکیفیت به کنترل دقیق مجموعهای از مراحل شیمیایی و فیزیکی نیاز دارد. از آمادهسازی مواد اولیه و تنظیم درجه بار آنیونی گرفته تا اکسیژنزدایی، پلیمریزاسیون، خردایش ژل و خشککردن، هر مرحله میتواند بر ویژگیهای محصول نهایی تأثیر بگذارد.
تجربههای آزمایشگاهی شرکت دانشبنیان فناوران آببان بسپار نیز نشان میدهد که اصلاح جزئیات فرایند، مانند بهبود نحوه تزریق نیتروژن، جلوگیری از ورود هوا و کنترل اندازه ذرات ژل، میتواند در بهبود شرایط تولید و حفظ کیفیت پلیمر نقش مهمی داشته باشد.
شرکت فناوران آببان بسپار با تکیه بر دانش فنی و تجربه تحقیق و توسعه، فلوکولانت آنیونی را در دو گرید A10 و A100 تولید و عرضه میکند. این محصولات برای کاربردهای مختلف صنعتی از جمله فرآوری مواد معدنی، تصفیه آب و جداسازی جامدات قابل بررسی هستند.
اگر برای انتخاب فلوکولانت آنیونی مناسب به راهنمایی فنی نیاز دارید، میتوانید با کارشناسان آببان تماس بگیرید. همچنین امکان ارسال نمونه آب یا گلآب وجود دارد تا عملکرد گریدهای مختلف در شرایط واقعی فرایند شما بررسی شود.
برای دریافت مشاوره فنی، درخواست نمونه و اطلاع از شرایط خرید فلوکولانت آنیونی با آببان تماس بگیرید:
شماره تماس: ۰۹۱۰۰۹۰۲۲۳۳